壓鑄模具設計製造
ㄧ、鋁&鋅合金壓鑄模具製造
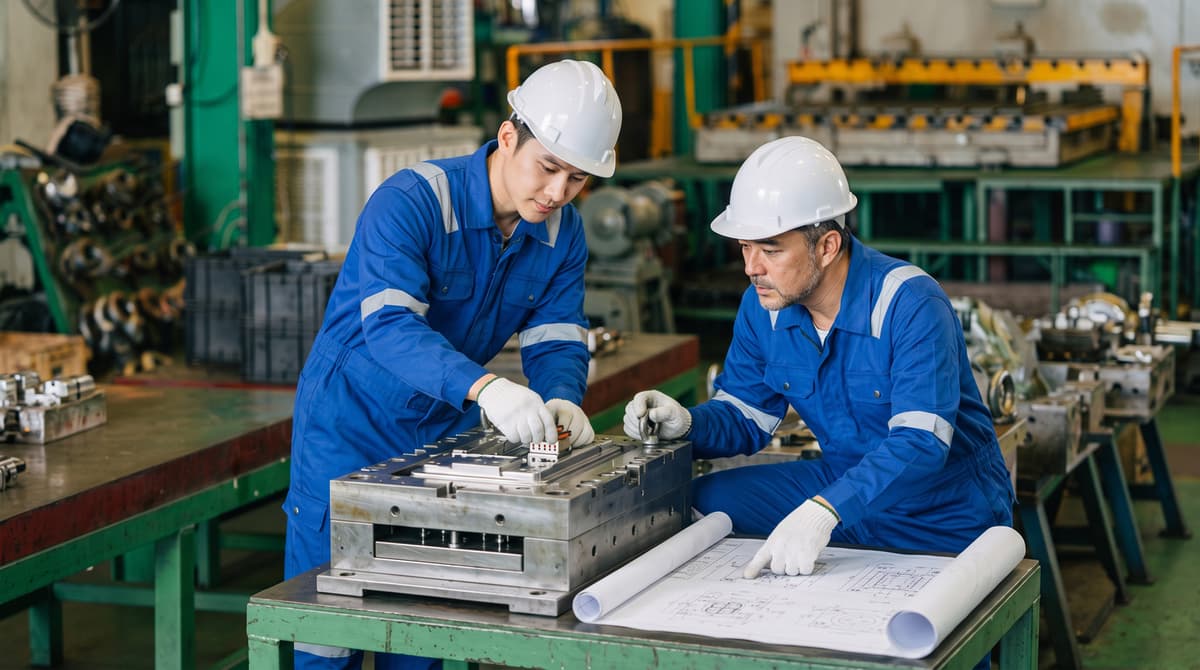
鋁合金壓鑄模具的設計與製作,流程與一般的塑膠射出模具相似,但由於鋁合金的湯料熔點高且流動性極強,因此在耐熱性、排氣與強度設計上有更高的要求。
模具開發時程預估
● 模具製作:一般約需 25-30個工作天。
● 試模與確認:約 10個工作天。
● 量產交貨:下單後約30 個工作天。
模具設計重點與注意事項
● 拔模角度:必須預留適當角度以利脫模。
● 冷卻系統:合理的冷卻水路可縮短成型週期並穩定品質。
● 材料選擇:根據預計生產量,評估模具壽命選擇對應等級的鋼材。
| 模具類型 | 應用範圍 | 常見材料 |
| 塑膠射出模 | 電子外殼、日用品 | P20 (經濟)、718 (高精度)、H13 (耐高溫) |
| 壓鑄模 | 鋁/鋅合金零件、汽機車配件 | H13 鋼、專用熱作模具鋼 |
| 沖壓模 | 金屬片材成型、墊片 | 高碳鋼、鎢鋼 (硬質合金) |
鋁合金壓鑄模具的設計與製作,流程與一般的塑膠射出模具相似,但由於鋁合金的湯料熔點高且流動性極強,因此在耐熱性、排氣與強度設計上有更高的要求。
Step 01.
產品分析與模流模擬
鋁合金在冷凝時收縮率大,且容易產生氣孔。
● 收縮率補償:根據鋁合金牌號如 ADC12, A380,精確計算縮水率
● 模流分析:模擬鋁液填充過程,預測捲氣、縮孔與冷接痕的位置
● 脫模斜度:鋁合金容易沾模,通常需設計較大的脫模角度(一般大於 1°~2°)
Step 02.
模具結構設計
● 進澆系統:鋁壓鑄需要極快速度填充,設計橫澆道與內澆口時,需確保金屬液呈平穩流點進入模穴。
● 排氣與溢流井:在填充末端設計大型溢流井,用來收集前端帶有雜質與空氣的冷金屬液。
● 溫控系統:鋁模具需承受劇烈熱漲冷縮,必須設計循環熱油路或水路來控制模具恆溫,防止模具龜裂。
Step 03.
材料選擇與熱處理
鋁合金模具的材料選擇是壽命的關鍵。
● 模仁材料:通常選用高等級熱作壓力鋼,如SKD61)或改良型的8407。
● 熱處理:粗加工後必須進行多次回火與淬火,硬度通常要求在HRC 44~48之間,以兼顧硬度與韌性
Step 04.
加工程序
● 粗加工:移除大量餘料,並留有餘量以應對熱處理後的變形。
● 熱處理加工:提升鋼材強度。
● CNC銑床精修加工:高速銑削加工至最終尺寸。
● 放電加工:處理深腔、加強肋等刀具無法加工的區域。
● 研磨與拋光:減少表面摩擦力,有利於脫模。
● 切割加工:高精準度切割硬質材料,用於形狀複雜且公差較高的產品。
● 鑽床加工:材料上鑽孔、擴孔、攻牙廣泛以達各種需求。
Step 05.
表面處理
為了延長模具壽命並防止鋁液沾模,模仁表面常進行:
● 氮化處理 (Nitriding): 提高表面硬度與耐磨性。
● 塗層處理 (PVD/CVD): 增加熱屏障,減少鋁液對鋼材的侵蝕。
Step 06.
試模與調整
● 壓鑄參數調整:調整射出速度、壓力與切換點。
● 尺寸量測:使用 CMM 三次元確認關鍵尺寸。
鋅合金壓鑄模具的設計與製作,鋅合金由於熔點低且流動性佳,適合製造壁薄、形狀複雜且尺寸精度高的鑄件。鋅合金模具開發的標準程序:
Step 01.
前期評估與設計分析
開發模具前,需先對產品圖紙進行可製造性設計分析,以降低後續生產風險:
● 結構檢討:評估壁厚均勻度避免縮孔、拔模角度確保順利脫模及倒扣結構評估是否需滑塊/斜銷。
● 模流分析:模擬熔融鋅合金填充過程,預測氣孔、捲氣及冷接痕的位置,並據此優化進料口與排氣系統。
Step 02.
模具結構設計
根據分析結果繪製詳細的模具結構圖:
●流道與溢流井:設計導流道以控制流速,並設置溢流井儲存前端冷料及排除空氣。
● 冷卻系統:配置水路以平衡模具溫度,對於生產週期與尺寸穩定性至關重要。
● 頂出系統:規劃頂針位置,確保產品受力均勻、不變形。
Step 03.
模具精密加工
模具本體多採用 SKD61或H13高熱作鋼,製程包含:
● 粗加工與熱處理:初步切削後進行熱處理,提升鋼材硬度與耐磨性。
● 精密加工:利用 CNC 銑床、放電加工與線切割完成型腔與細節。
● 拋光處理:型腔表面需經高精度拋光,以獲得良好的外觀件質感並利於脫模。
Step 04.
試模與樣品驗收 (T1~Tn)
模具組裝完成後進入實際測試階段:
● T1 試模:首次射出取樣,檢查產品尺寸、有無毛邊、拉傷或充填不飽和。
● 修模與優化:針對試模缺陷調整模具參數或結構。
● 樣品確認:待尺寸與外觀皆符合標準後,由客戶簽樣。
Step 05.
表面處理
● 量產控制:透過 ISO 9001 等品質管理系統監控生產穩定性。
● 定期保養:鋅合金模具雖壽命長,但仍需定期清理表面積碳、檢查頂針潤滑,以延長使用壽命。
二、模流分析&模具結構最佳化
T0:內部進行首試
● 模具開發完成,首先廠內需進行測試,主要目的是確認模具動作流暢度與基本成型。
● 檢查模具開合、滑塊動作、頂出系統是否順暢,確認冷卻水路有無滲漏,首件樣品不要求外觀與尺寸,主要看充填完整度來判斷修正局部干涉及調整模具。
T1:送樣給客人驗證尺寸與結構
這是最重要的一次試模,找出設計與實際生產的落差。
● 成型參數詳實記錄射出壓力、速度、模溫與循環週期。
● 缺陷分析外觀是否有氣孔、冷接痕、縮水、毛邊,利用模流分析結果比對,修正進澆口位置或增加排氣/溢流井。
● 進行全尺寸檢驗,計算鋼材縮率是否符合預期,根據報告進行修模改善。
T2:著重於表面品質與小批量生產穩定性
● 表面處理測試:若需電鍍或烤漆,T2 樣品需進行表面處理驗證,確認無起泡或拉傷。
● 連續生產測試:連續打樣數百模,確認模溫平衡後產品是否依然穩定。
● T2改善方式為細部拋光、優化噴霧參數、調整冷卻水流量
| 階段 | 核心目標 | 改善重點 | 關鍵數據 |
| T0 | 動作確認 | 模具機構、水路 | 動作順暢度 |
| T1 | 尺寸與結構 | 縮率補償、流道排氣優化 | FAI 全尺寸報告 |
| T2 | 外觀與量產性 | 表面粗糙度、生產週期穩定度 | CPK 值、電鍍試驗 |
- 1. 降低產品缺陷與提升品質
● 預測缺陷:透過模擬熔融金屬在型腔內的流動與凝固,提前發現氣孔、冷接痕、捲氣及縮孔等問題。
● 優化外觀:對於鋅合金等常需電鍍的產品,模流分析可確保表面品質穩定,提升良率。
- 2. 優化模具與流道設計
● 進澆口優化:精確計算進澆口的位置與大小,確保充填平衡,避免因流速不均導致的沖蝕或充填不飽滿。
● 排氣與溢流井佈置:科學化地決定溢流井與排氣槽的位置,使氣體能順利排出。
● 冷卻平衡:模擬冷卻水路的效果,防止模具局部過熱,進而穩定產品尺寸並減少變形。
- 3. 縮短開發週期與降低成本
● 減少試模次數:模具正式開模前解決大部分設計缺陷,大幅減少修模與反覆試模的時間與費用。
● 降低廢品率:量產初期即可達到較高的穩定性,減少材料浪費與後續二次加工的報廢成本。
- 4. 提升生產效率與模具壽命
● 縮短成型週期:優化冷卻與參數設定,在保證品質的前提下縮短保壓與冷卻時間。
● 延長模具壽命:避免因局部應力集中或熱衝擊導致的模具龜裂,進而延長昂貴模具的使用年限。
- 5. 鋼材決定模具的壽命
壓鑄模具長期處於高溫、高壓與高速沖蝕的極端環境。
● 預防熱疲勞:若熱處理不當,模具表面會迅速產生龜裂,這也是壓鑄模具最常見的失效原因,良好的控管能延緩裂紋產生,讓模具壽命從5萬模次提升至10萬甚至20萬模次以上。
● 防止早期開裂:若鋼材內部有雜質或熱處理韌性不足,模具可能在生產初期就發生整體脆裂,造成嚴重的財務損失。
- 6. 確保產品的品質穩定
● 尺寸精度:正確的去應力與回火程序能穩定鋼材組織,防止模具在量產過程中產生微小變形,確保每批產出的零件公差一致。
● 表面質感:對於需要電鍍或烤漆的鋅合金零件,模具表面的完整性至關重要,優質的硬度控管能減少「黏模」與「拉傷」,降低產品的不良率。
- 7. 掌控生產的經濟效益
● 降低停機修整成本:模具一旦損壞,停機維修、更換零件以及重新試模的成本遠高於初期對鋼材與熱處理的投資。
● 減少二次加工支出:穩定的模具產出的毛邊較少、表面較佳,能大幅節省後續拋光、研磨的人力與時間成本。
三、模具修改、翻新與延壽服務
01. 模具修改服務
針對產品設計變更進行的結構調整:
● 燒焊加工:使用專業的雷射補焊進行局部加肉,熱影響區極小,能精確修正外型。
● 更換鑲件:將受損或需變更的局部結構切除,重新製作高精度的鑲件植入,確保尺寸精度與原始設計一致。
● 流道優化:根據量產後的氣孔分布,重新切削流道或增加溢流井,徹底解決充填不良問題。
02. 模具翻新流程
當模具出現嚴重龜裂或毛邊過大時,需進行全面翻修:
● 拆解與深度清潔:去除積碳、鋁垢與水垢,進行超音波檢測以評估鋼材內部疲勞狀況。
● 型腔研磨與拋光:去除表層細微的熱龜裂,恢復模面光潔度,降低拉傷風險。
● 水路疏通與除銹:使用化學清洗或噴砂清理堵塞的水路,恢復冷卻效率,縮短成型週期。
● 配合面修正:針對模具分型面進行合模機精修,消除毛邊,減少後續去毛邊的人力成本。
03. 延壽關鍵技術
● 應力消除回火:在翻新過程中進行低溫回火,釋放長期受高壓衝擊累積的應力,防止整體斷裂。
● 表面強化處理:
● 離子氮化:提升表面硬度與抗沖蝕能力。
● PVD塗層:噴塗類鑽碳或氮化鋁鈦,增加脫模順暢度,特別適合複雜結構或薄壁件。
● 關鍵零件換新:強制更換已疲勞的頂針、彈簧與導柱,防止因小零件斷裂造成重大壓模事故。
| 項目 | 模具翻新 | 全新開模 |
| 成本 | 約為新模的 20%~40% | 100% |
| 時間 | 1~2 週 | 4~8 週 |
| 效益 | 延長 50%~100% 原始壽命 | 重新開始壽命週期 |
*翻新與新開模的成本效益比
四、高複雜度外觀/結構工件的模具經驗
本公司具備豐富的高難度壓鑄件開發經驗,能有效整合產品設計、模具技術與量產製程,提供客戶穩定且高品質的壓鑄解決方案。
1.複雜結構件開發能力
具備多孔位、倒勾結構、深腔設計與多滑塊抽芯模具製作經驗,可有效解決複雜結構件的成型與脫模問題。
2.高外觀品質產品製造
針對外觀件需求,精準規劃分模線位置與澆口設計,確保產品表面品質,滿足後續拋光、電鍍、烤漆等表面處理需求。
3.薄肉與精密結構技術
具備薄肉件與厚薄差結構產品開發經驗,可有效控制金屬流動與凝固過程,降低變形與縮孔問題。
4.模流分析與設計優化
透過模流分析與工程經驗,優化澆口、流道與排氣設計,提高充填效率並降低氣孔與冷隔風險。
5.模具設計與製造整合
整合模具設計、精密加工與試模調整,確保模具精度與量產穩定性,縮短產品開發時程。
6.穩定量產與品質控管
從試模、首件確認到量產製程建立完整品質管理機制,確保產品尺寸精度與品質一致性。
壓鑄廠若具備廠內模具部,能更精準地判斷何時該進行「預防性翻修」,避免模具發生不可逆的龜裂。這不僅是節省成本,更是維持產品穩定產出的戰略手段。我們擁有壓鑄廠和模具部的一體化模式,能更精準地判斷何時該進行「預防性翻修」,避免模具發生不可逆的龜裂,維持產品穩定具備快速應變與製程優化的能力。
重要性關鍵領域:
縮短設計到量產的研發時程
● 溝通零時差:設計人員、模具師與壓鑄師傅可在同一個現場討論,針對產品的「脫模斜度」或「肉厚」即時修正,避免外部溝通往返造成的誤解與延遲。
● 試模反饋極速化:當試模(T1)發現缺陷時,自有模具廠能立即拆模、修模、回裝並上機再試。
建立生產導向的模具設計
● 機台適配性:自有模具部能針對廠內壓鑄機的效能量身打造流道與冷卻系統,確保模具與設備達到最佳匹配。
● 降低量產風險:模具設計時會納入量產經驗,預先在易磨損處設計易更換的鑲件,減少未來產線停機的頻率。
強化即時維修與保養能力
● 降低停機損失:量產中模具若發生壓傷、斷針或鋁料沖蝕,自有團隊能第一時間進行精密修復,將停機損失降到最低。
● 預防性維護:透過產線回饋的數據,定期針對模具進行表面清理與應力消除處理,有效防止模具早期龜裂,極大化模具的使用壽命。
保障核心技術與客戶資產
● 專利與技術保密:高端產品如通訊設備、新能源車零件的模具結構常涉及專利,在廠內製作能嚴格控管圖紙不外流。
● 資產管理:客戶的模具資產能獲得妥善的儲存環境與專業記錄,對於跨國企業的訂單至關重要。