鋅合金壓鑄
鋅合金壓鑄製程步驟
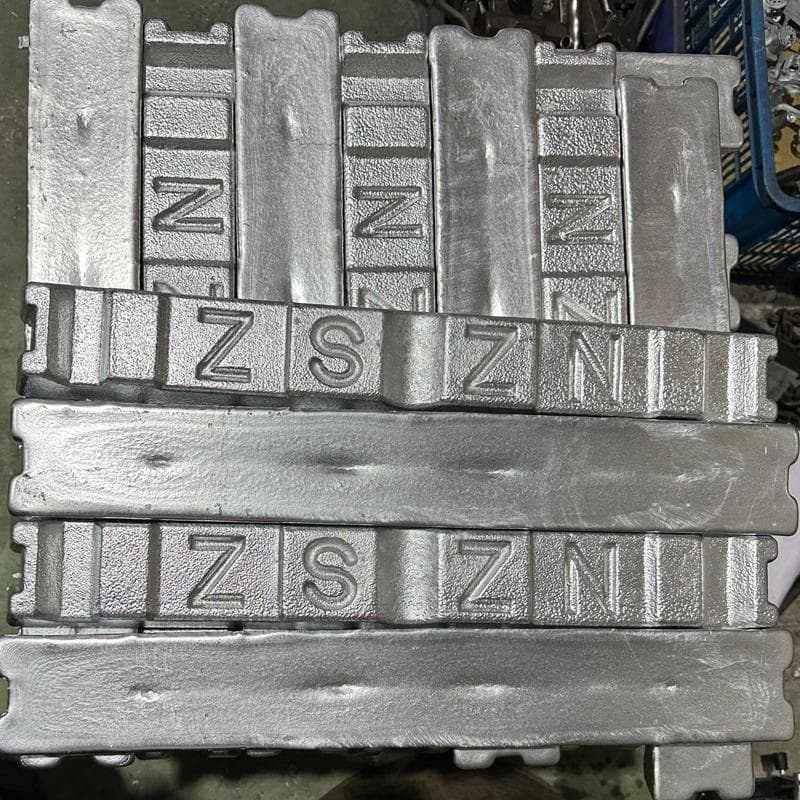
步驟一: 將鋅合金錠(如 Zamak 3, Zamak 5)放入壓鑄機旁的熔爐中加熱至約 420°C。
步驟二: 模具閉合並施加高壓鎖模,噴塗極薄的離型劑以確保成品順利脫模,並維持模具恆溫。
步驟三: 活塞向下推動,將位於鵝頸管內的鋅液直接擠入模穴,充填速度極快(通常在 0.1 秒內),能填充厚度僅 0.3~0.5mm 的薄壁。
步驟四: 活塞維持壓力直到澆口凝固,防止金屬液倒流,並補償冷縮量
步驟五: 模具開啟,頂針將成品推離模穴。由於鋅合金韌性佳,脫模角度可設計得比鋁合金更小。
步驟六: 使用人工或沖床設備清除掉料道與溢流井。
*鋅合金壓鑄(Zinc Die Casting)具有尺寸精度高、表面品質優良及薄壁成型能力佳等優點,適合製造高精密度與外觀要求高的零件。本公司能有效控制製程條件,使鋅合金壓鑄產品具備良好的尺寸精準度與穩定品質。
通敬的技術與製程整合
1. 熱室壓鑄技術 (Hot Chamber Die Casting)
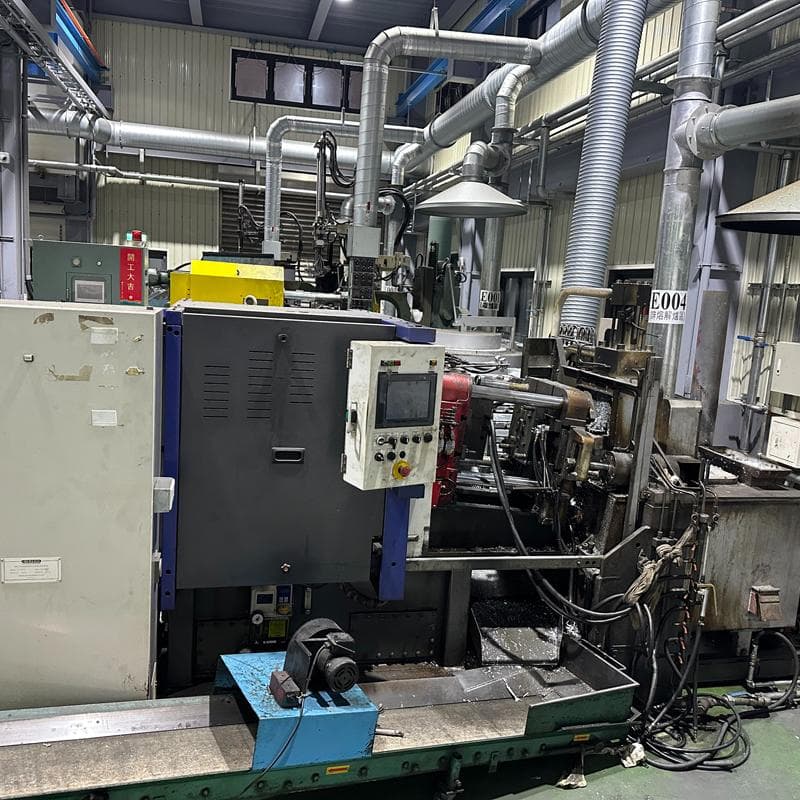
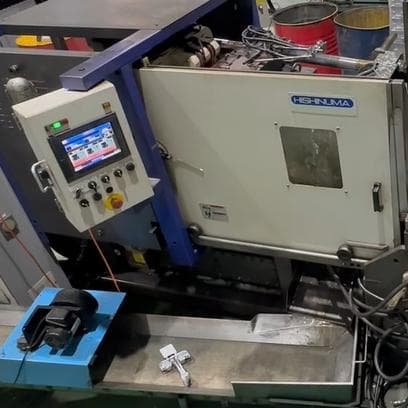
鋅合金主要採用熱室壓鑄機,這是與鋁合金「冷室壓鑄」最大的技術差異:
• 高效率循環:壓力室直接浸泡在熔融的金屬液中,省去了人工或機械手臂倒料的時間,生產週期極短。
• 壓力損失小:金屬液直接通過鵝頸管注入模具,填充壓力更穩定,有助於減少氣孔並提升鑄件緻密度。
2. 超薄壁成型技術 (Thin-wall Capability)
鋅合金具有優異的流動性,使其在薄壁零件製造上具有絕對優勢:
• 極限壁厚:鋅合金壓鑄件的壁厚可達到 0.3 mm(鋁合金通常需 1.0 mm 以上)。
• 結構複雜化:能在極小空間內設計複雜的加強肋或精細紋路,且依然能維持優異的尺寸穩定性。
3. 模具長壽命管理 (Tooling Longevity)
由於鋅合金熔點低,對模具鋼材的熱衝擊較小:
• 壽命優勢:鋅合金模具的平均壽命可達 40 萬模次以上(鋁合金模具僅約 6–10 萬模次)。
• 成本效益:雖然鋅合金材料單價較高,但長壽命的模具顯著降低了高產量產品的單位攤提成本。
4. 高品質表面處理技術
鋅合金是所有壓鑄金屬中最適合進行表面電鍍的材質:
• 電鍍兼容性:其緻密的表面層使其能輕易進行銅、鎳、鉻電鍍,展現如鏡面般的金屬質感,廣泛用於衛浴龍頭、鎖具與精品配件。
• 直接成型精度:優良的流動性使鑄件表面平滑度高,許多部位在壓鑄後不需拋光即可直接進行二次加工。
為什麼選擇鋅合金壓鑄?
1. 高尺寸精度:鋅合金具有良好的流動性與成形性,可生產尺寸精準、穩定性高的壓鑄產品,能有效降低後續機械加工需求。
2. 優良表面品質:鋅合金壓鑄件表面平整細緻,適合進行電鍍、噴塗、粉體塗裝等表面處理,可提升產品外觀與質感。
3. 薄壁與複雜結構成形能力佳:鋅合金壓鑄可製作薄壁、精密孔位及複雜幾何結構,適合高精密與高整合度的產品設計。
4. 生產效率高:壓鑄製程週期短,可快速進行大量生產,提升生產效率並降低單位成本。
5. 模具壽命長:鋅合金熔點較低,對模具熱衝擊較小,相較其他金屬材料可延長模具使用壽命,降低模具維護成本。
6. 良好機械性能:鋅合金壓鑄件具有良好的強度、硬度與耐磨性,適用於各類精密零件與功能性零組件。
*常見的鋅合金材料
| 牌號 (JIS/ASTM) | 特性 | 典型應用 |
| Zamak 3 (3 號鋅合金) | 尺寸穩定性極高,且電鍍效果最好,鋅合金壓鑄標準首選 | 電子零件外殼、家具五金、鎖具、玩具、汽機車零件 |
| Zamak 5 (5 號鋅合金) | 硬度與拉伸強度更高,高溫下保持形狀的能力也較強 | 承受一定負載的結構件、汽車齒輪組、手動工具把手 |
| Zamak 2 (2 號鋅合金) | 硬度與強度最高 | 需要耐磨損的工業齒輪、機械軸襯零件 |
| ZA-8 (高鋁鋅合金) | 強度高於Zamak系列,且重量較輕 | 高結構強度但仍需維持壓鑄生產效率的零件 |
應用產業與成品類型
鋅合金壓鑄展示