壓鑄件二次加工
整合壓鑄與精密加工技術,提供高品質、高效率的一站式製造服務,協助客戶打造更具競爭力的產品。我們具備治具自主設計能力的資深團隊,針對壓鑄件不規則的特性設計出最穩固且不傷表面的專屬夾具,實現領先業界的加工良率,壓鑄件在完成鑄造後,常會進行二次加工,可以讓產品在精度、功能與外觀上更符合需求。
主要優點如下:
壓鑄技術8大優勢
一. 提升尺寸精度與公差控制
透過鑽孔、銑削、研磨等精密加工,可有效修正壓鑄件尺寸公差,使關鍵尺寸達到更高精度,滿足精密組裝需求。
二. 實現高精度孔位與螺牙加工
壓鑄後再進行鑽孔與攻牙,可確保孔位位置精準與螺牙品質穩定,提高產品的結構可靠度。
三. 改善表面平整度與接觸面品質
透過銑面、研磨等加工,可提高平面度與接觸面精度,確保零件在組裝或密合時具有良好配合效果。
四. 去除毛邊與修整外觀
二次加工可有效去除壓鑄過程產生的毛邊、披鋒與不平整表面,提升產品整體外觀品質。
五. 提升組裝效率與配合精度
經過精密加工後的零件,在組裝時能提高配合精度,降低裝配困難與不良率,提升整體生產效率。
六. 增加產品功能與設計彈性
部分複雜結構或特殊功能無法一次壓鑄完成,可透過二次加工實現多樣化設計需求。
七. 提高產品穩定度與可靠性
透過精修關鍵尺寸與結構,可減少變形與誤差,提升產品長期使用的穩定性與耐用度。
八. 支援客製化與多樣化應用
二次加工能依客戶需求進行客製化調整,適用於不同產業應用,如電子、汽車、機械與通訊設備等。
01. 精密加工
鑽孔攻牙
• 桌上型鑽床與攻牙機:作業員手動操作桌上型鑽床或利用手壓式、腳踏式氣動/電動攻牙機,逐一對工件進行單孔加工。
• 多軸鑽孔/攻牙專用機:利用「多軸器」將單一主軸分支出多個輸出軸。只要機台下壓一次,就能同時完成多個孔位的鑽孔或攻牙。
CNC
• 銑床:工件固定在工作台上,銑刀進行高速旋轉,並沿著 X、Y、Z 軸方向移動來切削工件,將多餘的材料層層刨除使用 3 軸、4 軸或 5 軸加工。
• 車床:工件夾持在主軸上進行高速旋轉,而切削刀具固定在刀塔上,沿著軸向或徑向做直線移動來進行切削,加工出來的工件結構一定具有「軸對稱性」。
• 五軸加工:除了傳統的 X、Y、Z 三個直線軸之外,機台還增加了兩個旋轉軸,刀具可以從任意角度接近工件,加工出極度複雜、有倒扣或連續自由曲面的幾何形狀。
02. 表面處理
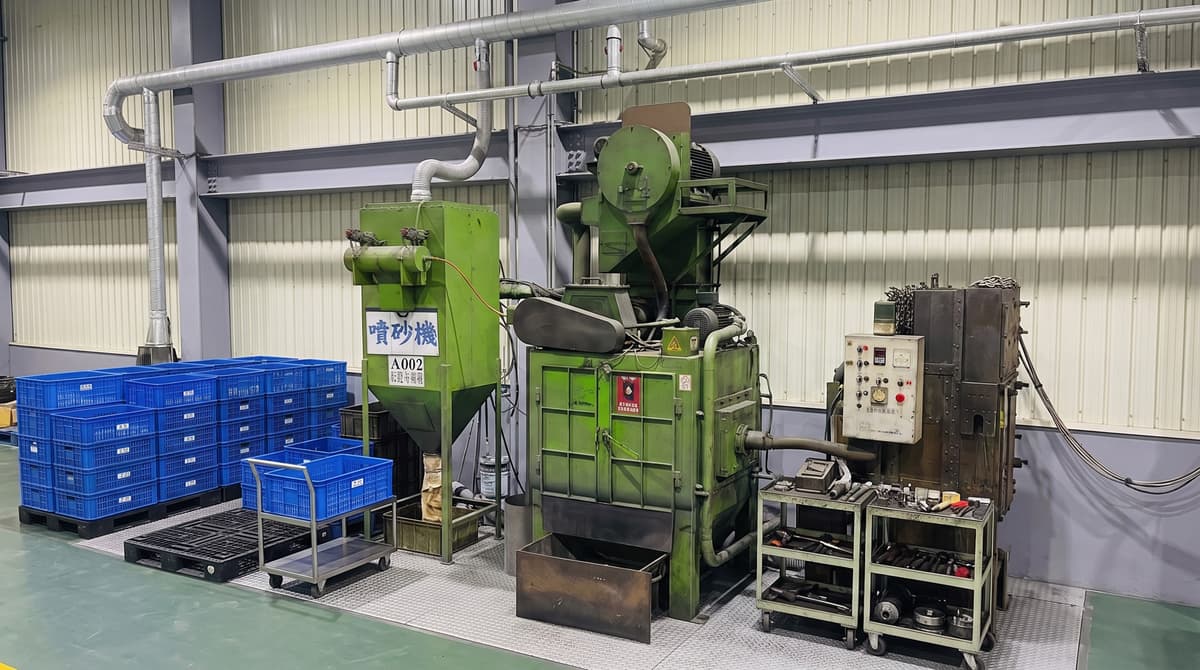
• 噴砂:採用滾筒式噴砂產生均勻霧面能有效掩蓋壓鑄過程中常見的微小流痕、冷隔紋或氣孔陰影,使表面看起來更為細緻平整,噴砂更適合處理具有深孔、盲孔或不規則幾何結構的複雜壓鑄件。
• 震動研磨:使用研磨石在震動容器中與鑄件產生高頻摩擦的表面處理技術,能深入壓鑄件的內部孔位、凹槽與細微死角,有效去除分型線產生的毛邊。搭配合適的洗淨劑,可在研磨同時去除殘留的脫模劑與金屬屑,簡化後續清洗流程。
• 拋光:透過機械工具或手工拋光,透過磨料與拋光輪的物理摩擦,將鑄件表面粗糙度降至最低,將壓鑄件粗糙的表面轉化為鏡面或細緻的緞面質感。
• 烤漆:不論是液體噴漆或粉體塗裝,都是透過高溫固化在鑄件表面形成一層堅韌的保護膜,提供多樣化的色彩選擇,漆膜能完全隔絕空氣與水分,有效防止鋁、鋅合金在潮濕環境下的氧化變色。
• 鉻酸鹽:壓鑄件表面形成一層化學轉化膜,有效隔絕空氣與水分,防止鋁合金產生「白鏽」或氧化反應。鉻酸鹽處理能提供極佳的抗蝕力,同時保留金屬的導電性能。
• 陽極:陽極氧化膜的硬度遠高於鋁合金基材,能有效防止壓鑄件在日常使用中被刮傷或磨損,處理後能隔絕空氣與水分,防止壓鑄件產生白鏽或黑化。
• 電鍍:針對壓鑄鋅合金與鋁合金的電鍍加工,是透過電解作用在表面沉積一層金屬薄膜(如鉻、鎳、金、銀等),除了美觀,更能提供極佳的耐磨損性與抗化學侵蝕能力。
03. 毛邊處理
• 人工去毛邊:使用銼刀、砂紙、氣動刻磨機或手動修邊刀針對局部毛邊進行刮除與打磨,靈活性極高,適合處理複雜結構或死角。
• 沖壓去毛邊:製作專用的沖模,將壓鑄件放置於沖床下,透過上下模具的剪切力瞬間將毛邊沖切掉,效率極高,去毛邊效果一致且乾淨。 • 振動研磨/滾桶研磨:將鑄件與研磨石、水和研磨劑一起放入振動機或滾桶中,藉由機器的持續晃動或旋轉,讓研磨石與鑄件互相摩擦來去除毛邊、倒角並拋光表面,可同時處理大量工件,能改善表面粗糙度。