壓鑄Know How
一、 模流分析與流道設計
壓鑄的「靈魂」在模具設計階段就決定了 70%。
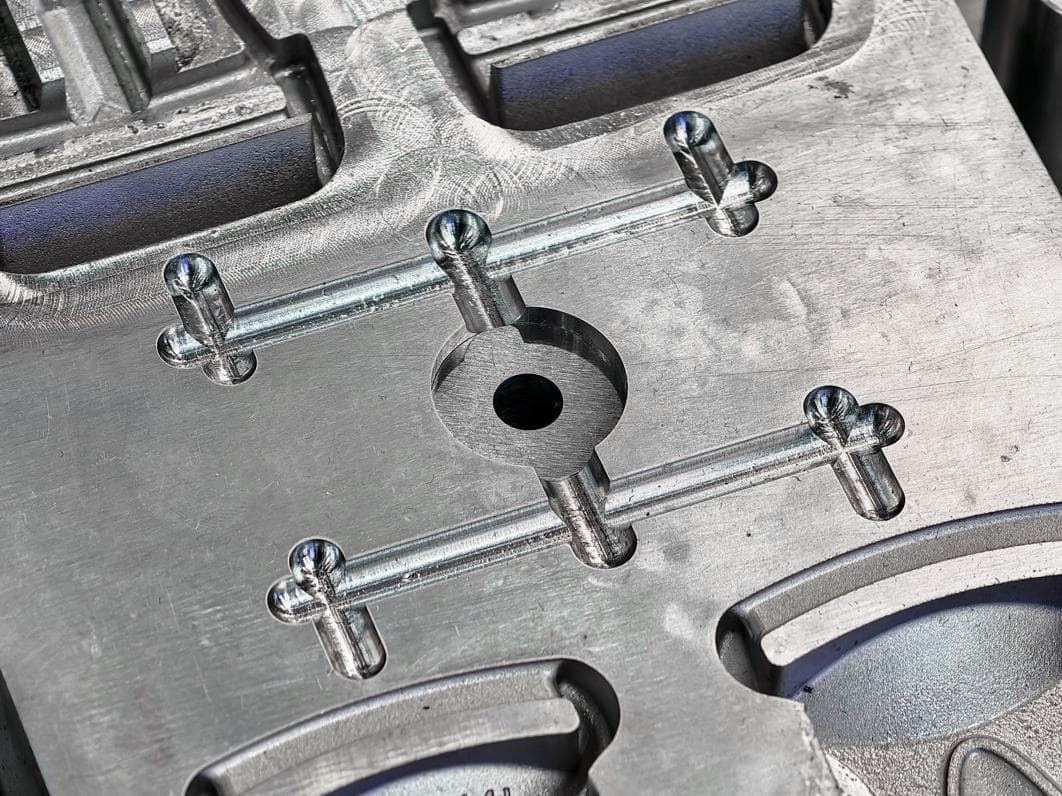
• 內澆口的黃金位置
金屬熔湯從哪裡進入模穴至關重要,確保熔湯以「層流」而非「亂流」方式前進,避免捲入空氣。
• 排氣系統與溢流槽設計
關鍵在於熔湯進入模穴時,必須把裡面的空氣完全趕走。溢流槽應設計在熔湯最後匯集的地方,將帶有氣泡和冷料的前鋒熔湯「接住」,確保留在產品本體內的是純淨的金屬。
二、 壓鑄三要素的參數調校
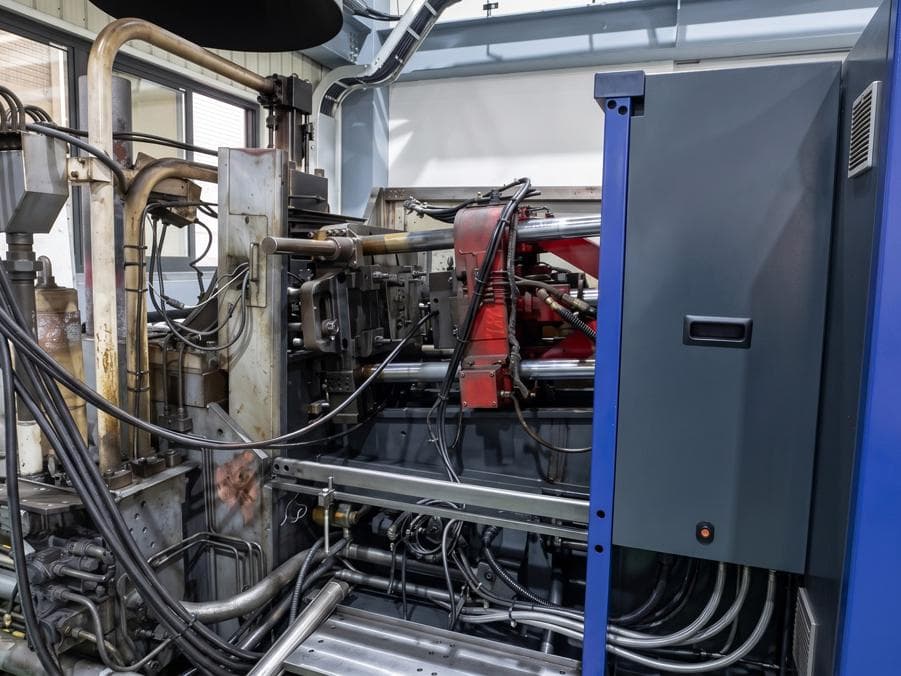
射出速度的三階段控制
• 第一階段「慢速」
熔湯剛進入料管,速度要慢,目的是平穩推動熔湯,防止波浪捲入料管內的空氣。
• 第二階段「高速」
當熔湯到達內澆口時,瞬間加速至 2 ~ 5 m/s甚至更高,在百分之一秒內填滿模穴,防止金屬提早凝固。
*轉折點:從慢速切換到高速的時機點,需要極精準的位移感測與調校經驗。
增壓與增壓時機
在模穴填滿的瞬間,施加一個極高的鑄造壓力,把熔湯強力「擠」入結晶間隙,用來補縮並壓碎微小氣孔,增壓太早會鎖模、太晚則失去補縮效果。
三、 模具溫度控制
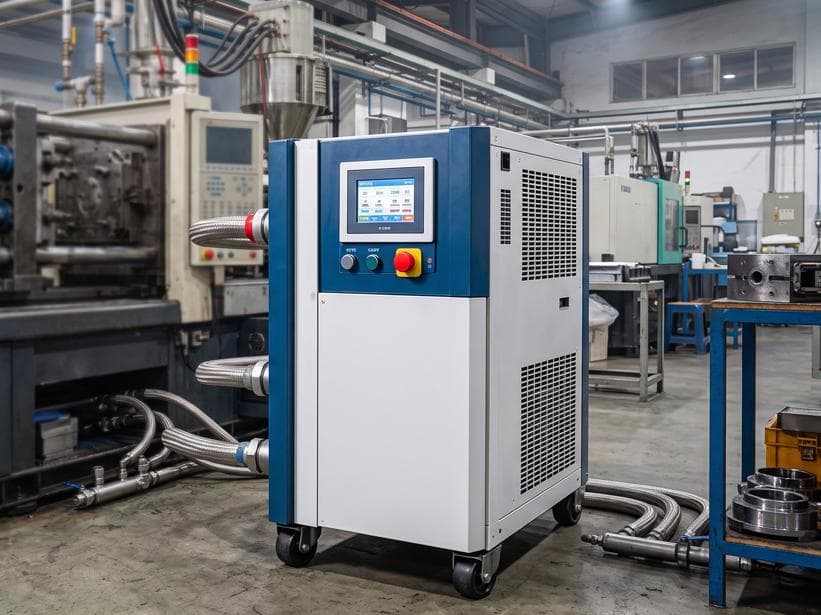
壓鑄模具模溫不均是導致鑄件變形、裂紋和流痕的主因。
• 模溫「過高」
金屬凝固慢,冷卻時間拉長,容易產生縮孔(縮巢),且鑄件容易黏模、頂出變形。
• 模溫「過低」
熔湯流動性變差,還沒填滿就提早凝固,導致產品表面出現冷隔、流痕或缺料。
四、 原物料與熔煉管理
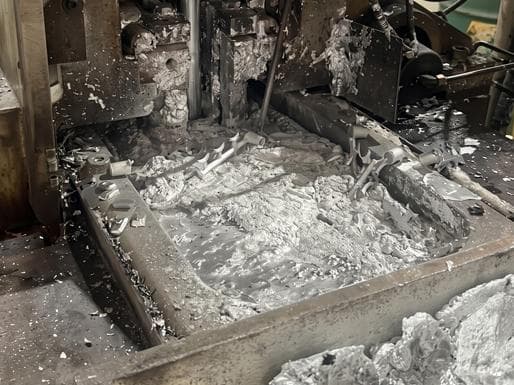
回爐料投入爐前必須保持絕對乾燥與乾淨,表面不能有油污或電鍍廢料。
• 鋅合金嚴格管控有害雜質
進料時必須要求成分報告,確認鉛Pb、鎘Cd、錫Sn的含量控制在嚴格的百萬分率ppm級別內,超標會導致產品在幾個月後自動膨脹、變形甚至龜裂。
• 鋁合金嚴格防潮
鋁錠與回爐料在投入爐前必須保持絕對乾燥,任何水分進入高溫鋁湯,都會引發劇烈的「水煤氣反應」產生大量氫氣,甚至引發水蒸氣爆炸。